

Кратак увод
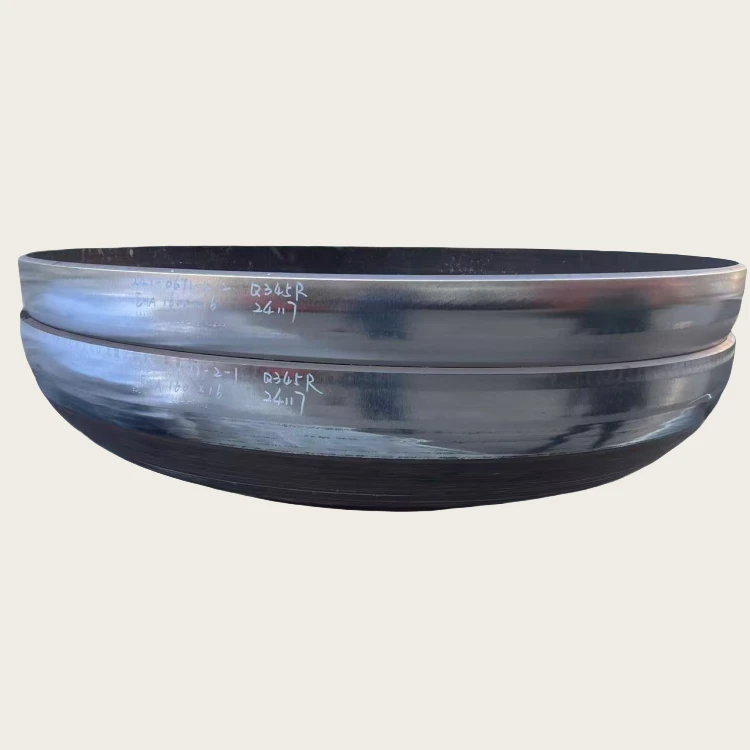
Челична глава посуде коју је направио Дингјин је уобичајени индустријски уређај који се користи за заптивање судова или цеви, са многим факторима који утичу на његове перформансе.
Параметар
|
Тип |
Еллиптицал Хеад |
|
Стандард производње |
Према АСМЕ Ⅷ-1,2023 УГ79, &УГ81 |
|
Унутрашњи пречник |
781мм |
|
Мин Тхк. А/Ф |
16мм |
|
Цуттинг Метход |
Пласма Цуттинг |
|
Форминг Метход |
Спиннинг |
|
Термичка обрада |
Није потребно |
|
Ознака материјала |
СА 516 Гр.70Н |
|
Стандард материјала |
Према АСМЕ ИИ-А,2023 |
|
Површинска обрада |
Пескарење |
|
НДТ метода и критеријуми прихватања |
Није потребно |

Dесигн фактори
Облик главе значајно утиче на механичка својства и применљивост. Уобичајени облици главе обухватају сферне, елиптичне, тањирасте, коничне и равне главе. У фази пројектовања, одговарајући облици главе морају бити одабрани на основу специфичних захтева употребе и услова процеса контејнера. На пример, сферне главе које је направио Далиан Дингјин обезбеђују равномерну дистрибуцију напрезања, показују велику чврстоћу и идеалне су за посуде под високим{3}}притиском. Насупрот томе, елиптичне главе нуде уравнотежене перформансе и у великој мери се користе у посудама средњег и ниског{5}}притиска.
Димензионални параметри глава укључујући пречник, висину, дебљину и равну висину прирубнице. Ови параметри морају бити изабрани у складу са пројектним спецификацијама и процесним условима посуда под притиском. Неодговарајући избор димензионалних параметара може довести до неадекватне чврстоће челичне главе посуде, прекомерне деформације или изазова у производњи.
Начин повезивања између главе и омотача контејнера значајно утиче на његове перформансе. Уобичајене методе повезивања укључују заваривање, прирубничке везе и навојне везе, док се Дингјин-ове главе тањира обично повезују методом заваривања. Током процеса пројектовања, фактори као што су чврстоћа, способност заптивања и оперативна лакоћа веза морају се пажљиво размотрити. Заваривање је распрострањена метода и неопходно је одабрати одговарајуће процесе заваривања и материјале како би се обезбедио-квалитетни завари.

Процес производње
Процеси производње глава за посуђе првенствено укључују штанцање, предење и ковање. Сваки процес значајно утиче на перформансе и квалитет глава. На пример, жигосане главе показују високу димензионалну тачност и супериоран квалитет површине, иако су захтевније за производњу. Супротно томе, предене главе нуде већу ефикасност производње и смањене трошкове, иако на рачун ниже тачности димензија и лошијег квалитета површине. Приликом одабира производног процеса, неопходно је узети у обзир различите факторе, укључујући облик, величину, материјал и обим производње главе.
Тачност обраде главе значајно утиче на њен квалитет везе са цилиндром контејнера и перформансе заптивања. Током процеса производње, неопходно је пажљиво контролисати тачност димензија, тачност облика и храпавост површине главе. Одступања у тачности димензија могу ометати способност главе да се безбедно повеже са цилиндром. Одступања у тачности облика могу довести до неравномерне расподеле напрезања, угрожавајући снагу и радни век главе. Велика храпавост површине може умањити перформансе заптивања, потенцијално довести до цурења.
Топлотна обрада је кључна техника која се користи за побољшање карактеристика перформанси главе. Применом одговарајућих поступака топлотне обраде, заостала напрезања настала током фазе производње могу се ублажити, чиме се повећава чврстоћа, жилавост и отпорност на корозију. Стандардне методе термичке обраде обухватају жарење, нормализацију, каљење и каљење. Приликом одабира одговарајућег процеса термичке обраде, мора се пажљиво размотрити различите факторе, укључујући састав материјала, геометријску конфигурацију, димензије и специфичне захтеве за примену главе.


